Dobra zbrojarnia to nie tylko maszyny – to przepływ stali od dostawy do załadunku gotowego zbrojenia bez zbędnego przenoszenia. Opisujemy, jak zaplanować halę, gdzie postawić maszyny i ilu ludzi potrzeba przy różnej skali produkcji.
Zasada nr 1: stal płynie w jedną stronę
Układ hali projektuje się liniowo: dostawa → magazyn stali → cięcie/prostowanie → gięcie → montaż → magazyn wyrobów → załadunek. Każdy powrót pręta „pod prąd” to dodatkowa praca suwnicy i ryzyko pomyłki.
Powierzchnia i wymiary hali
| Skala | Produkcja | Powierzchnia | Długość hali |
|---|---|---|---|
| Mała | do 100 t/mies. | 600–1000 m² | min. 30 m |
| Średnia | 100–400 t/mies. | 1500–3000 m² | 40–60 m |
| Duża | ponad 400 t/mies. | od 4000 m² | 60–100 m |
Pręty mają 12 m, więc minimalna długość stref cięcia i gięcia to ok. 14–15 m plus przejścia. Centrum gięcia ma ok. 12 m długości.
Strefy zbrojarni i maszyny
- Magazyn stali – stojaki na pręty proste wg średnic, plac na kręgi. Najlepiej pod suwnicą.
- Strefa cięcia – nożyce z rolkowymi podporami i ogranicznikiem długości; przy większej skali linia cięcia.
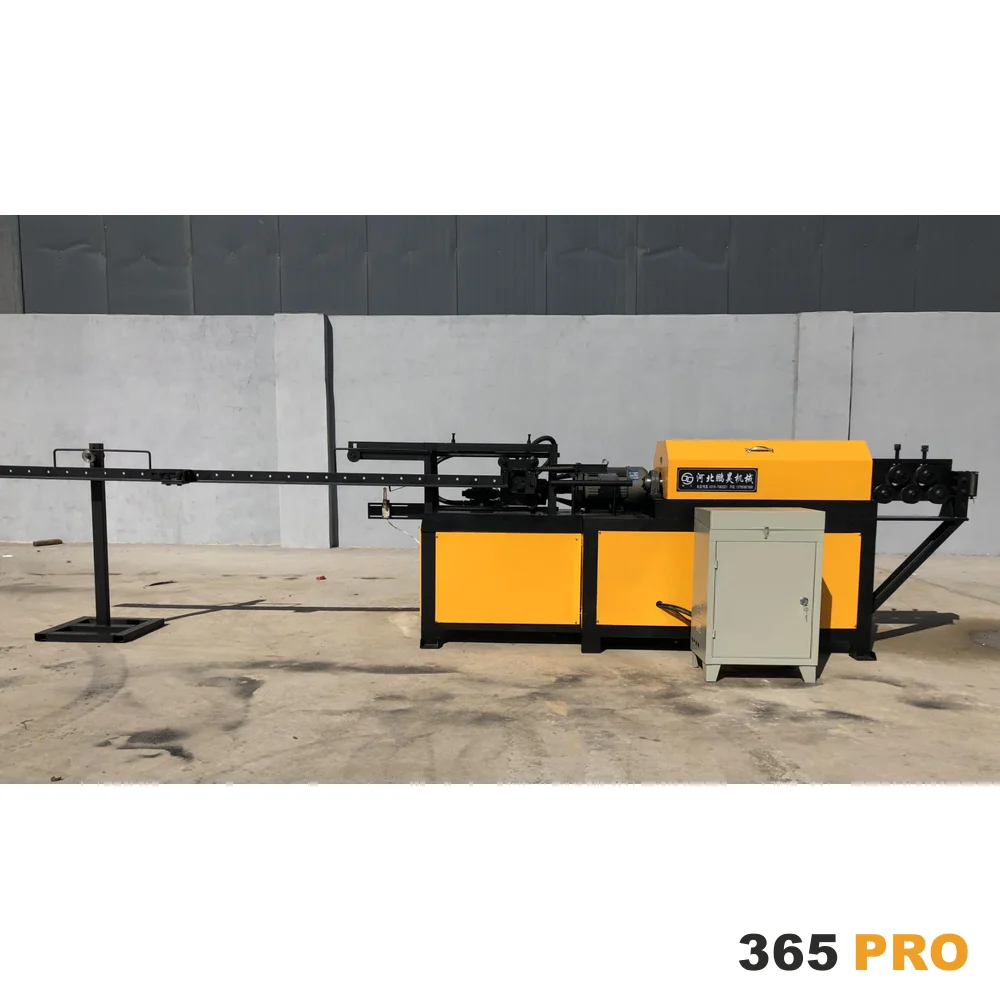
- Strefa stali z kręgu – prostowarko-ciętarka i automat do strzemion przy odwijakach.
- Strefa gięcia – giętarki stołowe lub centrum gięcia.
- Obróbka końcówek – gwintowanie (jeśli wykonujesz mufy).
- Montaż – stoły i kozły do składania koszy, belek, słupów.
- Magazyn wyrobów i załadunek – etykiety z numerem pozycji z zestawienia stali.
Transport wewnętrzny
Suwnica 3,2–5 t to standard w zbrojarni średniej. W małej wystarczy wózek widłowy z wysięgnikiem i wózki rolkowe. Kręgi stali (1–2 t) wymagają urządzenia do podnoszenia i odwijaków z hamulcem.
Zasilanie
Zsumuj moce maszyn i przyjmij współczynnik jednoczesności 0,6–0,7. Przykład średniej zbrojarni: automat do strzemion 32 kW, prostowarko-ciętarka 15 kW, centrum gięcia 17 kW, 2 giętarki i nożyce ok. 15 kW → ok. 80 kW mocy zainstalowanej, ok. 50–55 kW mocy przyłączeniowej plus oświetlenie i suwnica.
Ludzie i organizacja
| Stanowisko | Mała | Średnia |
|---|---|---|
| Kierownik / technolog (zestawienia stali) | 1 (często właściciel) | 1–2 |
| Operatorzy maszyn | 2–3 | 4–6 |
| Montażyści | 2–4 | 6–10 |
| Magazyn i załadunek | 0–1 | 2 |
Dokumentacja i jakość
- praca z zestawieniami stali z projektu (numery pozycji, kształty, długości, ilości),
- oznaczanie wiązek etykietami z numerem pozycji i budowy,
- kontrola wymiarów pierwszej sztuki z serii,
- atesty stali (świadectwa 3.1) przechowywane dla każdej dostawy.
Ile to wszystko kosztuje, policzyliśmy w artykule o kosztach wyposażenia zbrojarni. A jeśli zastanawiasz się, czy w ogóle warto – zobacz własna zbrojarnia czy zakup gotowego zbrojenia.
Kupując u nas, masz gwarancję najniższej ceny – jeśli znajdziesz tę samą maszynę taniej w Polsce, wyrównamy cenę.
Przykładowy układ małej zbrojarni (ok. 800 m²)
- Brama wjazdowa i plac rozładunku stali (pręty proste + kręgi).
- Stojaki na pręty według średnic (Ø8–Ø32).
- Linia cięcia: nożyce GQ50 z podporami rolkowymi i zderzakiem.
- Strefa kręgów: 2 odwijaki → automat do strzemion 4–12 mm; obok prostowarko-ciętarka.
- Strefa gięcia: 2 giętarki GW40/GW50 i giętarka do strzemion.
- Montaż: kozły do koszy i szkieletów belek.
- Magazyn gotowych pozycji z etykietami → załadunek.
Planowanie produkcji
Zbrojarnia pracuje na zestawieniach stali z projektów. Dobra praktyka: zlecenia grupuje się według średnic (żeby rzadziej zmieniać kręgi i trzpienie), a kolejność produkcji ustala według harmonogramu betonowania na budowie – najpierw fundamenty, potem ściany, stropy. Każda wiązka dostaje etykietę: budowa, element, pozycja, liczba sztuk.
BHP w zbrojarni
- wyznaczone ciągi komunikacyjne i strefy pracy maszyn,
- osłony i wyłączniki awaryjne na każdej maszynie,
- rękawice, okulary, obuwie z podnoskiem – pręty mają ostre końce,
- szkolenia stanowiskowe i instrukcje przy maszynach,
- zabezpieczenie kręgów przed rozwinięciem (krąg pod napięciem jest niebezpieczny).
Wskaźniki, które warto mierzyć
| Wskaźnik | Po co |
|---|---|
| tony obrobione na zmianę | wydajność zespołu |
| % odpadu stali | efektywność cięcia i zakupu |
| % reklamacji (złe wymiary) | jakość |
| terminowość dostaw na budowę | zadowolenie klientów |
| przestoje maszyn | potrzeba części i serwisu |
Rozbudowa krok po kroku
Najczęstsza ścieżka rozwoju: nożyce + giętarka → automat do strzemion (największy skok wydajności) → prostowarko-ciętarka (przejście na kręgi) → centrum gięcia (duże średnice, długie pręty) → gwintowanie (nowe rynki: mosty, infrastruktura). Każdy krok można sfinansować z oszczędności poprzedniego.
Linia zbrojarska – co to jest
Linia zbrojarska to zestaw maszyn połączonych przenośnikami i magazynami pośrednimi, w którym stal przechodzi od dostawy do gotowego elementu z minimalnym udziałem ręcznego transportu. Typowa linia: magazyn prętów prostych → linia cięcia z miarą → przenośniki → centrum gięcia → odbiór. Równolegle pracuje sekcja stali z kręgu: odwijaki → automaty do strzemion i prostowarko-ciętarki.
Kiedy przechodzić na linię zbrojarską
- gdy produkcja przekracza kilkaset ton miesięcznie,
- gdy przenoszenie stali między maszynami zajmuje więcej czasu niż sama obróbka,
- gdy klienci wymagają dostaw „na godzinę” według harmonogramu betonowania.
Integracja z oprogramowaniem
Nowoczesne zbrojarnie przenoszą zestawienia stali z programów projektowych do maszyn CNC bez przepisywania. Pozwala to uniknąć pomyłek, automatycznie grupować pozycje według średnic i drukować etykiety. Przy zakupie automatów i centrów gięcia warto zapytać o możliwość importu list (np. z pliku tabelarycznego) do sterownika.
Zaplecze zbrojarni
- biuro technologa przy hali – kontakt z budowami i projektantami,
- magazyn części zamiennych i narzędzi,
- socjalne zaplecze dla pracowników (szatnie, jadalnia),
- plac manewrowy dla ciężarówek z dostawą stali i odbiorem zbrojenia.
Najczęstsze błędy w organizacji
- Maszyny ustawione „gdzie było miejsce”, a nie w kolejności procesu.
- Brak miejsca na pręty 12 m przy nożycach i giętarkach.
- Kręgi składowane daleko od automatów.
- Brak systemu oznaczania wiązek – pomyłki na budowie.
- Za mała moc przyłącza – maszyny nie mogą pracować jednocześnie.
Przykładowy harmonogram uruchomienia zbrojarni
| Tydzień | Działanie |
|---|---|
| 1–2 | projekt układu hali, dobór maszyn, zamówienie |
| 3–10 | produkcja i transport maszyn; przygotowanie hali, przyłącza, posadzki |
| 11 | dostawa, ustawienie, podłączenie |
| 12 | uruchomienie, szkolenie operatorów, pierwsze zlecenia |
Dobór maszyn i koszty: ile kosztuje wyposażenie zbrojarni, przegląd maszyn: maszyny zbrojarskie – przewodnik.
Case study: od placu budowy do zbrojarni 150 t/mies.
Typowa droga rozwoju, którą obserwujemy u klientów, wygląda tak:
| Etap | Maszyny | Obsada | Produkcja |
|---|---|---|---|
| 1. Obróbka na budowie | nożyce + giętarka | 2 osoby | na potrzeby własnych budów |
| 2. Zadaszony plac | + giętarka do strzemion, druga giętarka | 3–4 osoby | kilkadziesiąt t/mies., pierwsi klienci zewnętrzni |
| 3. Hala 800 m² | + automat do strzemion, prostowarko-ciętarka | 6–8 osób | do ok. 100–150 t/mies. |
| 4. Hala z suwnicą | + centrum gięcia, gwintowanie | 10–15 osób | powyżej 150 t/mies. |
Checklista przed otwarciem zbrojarni
- hala lub zadaszony plac o długości min. 30 m i utwardzonej nawierzchni,
- przyłącze energetyczne o odpowiedniej mocy (zestawienie mocy maszyn × współczynnik jednoczesności),
- urządzenia do podnoszenia kręgów i wiązek,
- stojaki na pręty według średnic i plac na kręgi,
- procedura przyjęcia stali (atesty, oznaczenia wytopu),
- system oznaczania wiązek i wzór etykiety,
- przeszkoleni operatorzy i instrukcje stanowiskowe BHP,
- umowy z dostawcami stali i odbiorcami (budowy, wykonawcy).
Kalkulacja ceny obróbki dla klientów
Zbrojarnia, która obsługuje klientów zewnętrznych, ustala cenę obróbki za tonę (często zróżnicowaną według średnic – cienkie pręty i strzemiona to więcej operacji na tonę). Do kosztu stali dolicza się: pracę, energię, amortyzację lub leasing maszyn, odpad, transport i marżę. Automat do strzemion i stal z kręgu obniżają koszt obróbki najmniejszych średnic – tam, gdzie konkurencja „ręczna” jest najdroższa.
Jak współpracować z budowami
- przyjmuj zestawienia stali w formie cyfrowej – mniej pomyłek przy przepisywaniu,
- uzgadniaj harmonogram dostaw z harmonogramem betonowania,
- wysyłaj zbrojenie w kolejności montażu (najpierw to, co wchodzi pierwsze),
- dokumentuj każdą dostawę: lista pozycji, masy, atesty.
Zbrojarnia a prefabrykacja
Coraz więcej zbrojarni przygotowuje nie tylko pręty, ale całe zmontowane elementy: kosze, szkielety słupów i belek, a nawet zbrojenie dla zakładów prefabrykacji. To wyższa marża, ale wymaga miejsca na montaż, suwnicy i dobrej logistyki. Produkcja koszy zbrojeniowych to dobry pierwszy krok w tym kierunku.
Ile kosztuje uruchomienie zbrojarni – poza maszynami
| Pozycja | Uwagi |
|---|---|
| Najem lub budowa hali | największa pozycja – zależna od lokalizacji |
| Przyłącze energetyczne | zależne od mocy i odległości od sieci |
| Suwnica / wózek widłowy | od kilkudziesięciu tys. zł |
| Stojaki, kozły montażowe, wózki rolkowe | kilka–kilkanaście tys. zł |
| Wyposażenie BHP i szkolenia | obowiązkowe przed startem |
| Kapitał obrotowy na stal | zapas stali na 2–4 tygodnie produkcji |
Koszt samych maszyn w trzech wariantach policzyliśmy osobno: ile kosztuje wyposażenie zbrojarni.
Zbrojarnia mobilna na dużej budowie
Na dużych budowach (drogi, mosty, hale, osiedla) wykonawcy ustawiają zbrojarnię polową: zadaszenie, utwardzony plac, nożyce, giętarki i często automat do strzemion zasilany z przyłącza budowy. Zbrojenie powstaje kilkadziesiąt metrów od miejsca montażu, bez transportu i opóźnień. Po zakończeniu budowy maszyny jadą na kolejną – dlatego warto wybierać modele z kółkami i uchwytami pod dźwig.
Najczęstsze pytania
Ile miejsca potrzeba na zbrojarnię?
Mała zbrojarnia (do 100 t/mies.) potrzebuje ok. 600–1000 m² i hali o długości min. 30 m, ze względu na pręty 12 m.
Czy zbrojarnia potrzebuje suwnicy?
Przy produkcji powyżej ok. 100 t/mies. tak. Mniejsze zbrojarnie radzą sobie wózkiem widłowym i wózkami rolkowymi.
Ile osób pracuje w zbrojarni?
Mała zbrojarnia: 5–8 osób, średnia: 13–20 osób, zależnie od stopnia automatyzacji.
Jaka moc przyłączeniowa jest potrzebna?
Średnia zbrojarnia z automatem do strzemion i centrum gięcia potrzebuje ok. 50–70 kW.
Planujesz zbrojarnię? Pomożemy dobrać maszyny do hali. Opisz, co i ile chcesz produkować – w ciągu 24 godzin przygotujemy dobór maszyn i wycenę z dostawą do Polski. Zapytaj o wycenę.