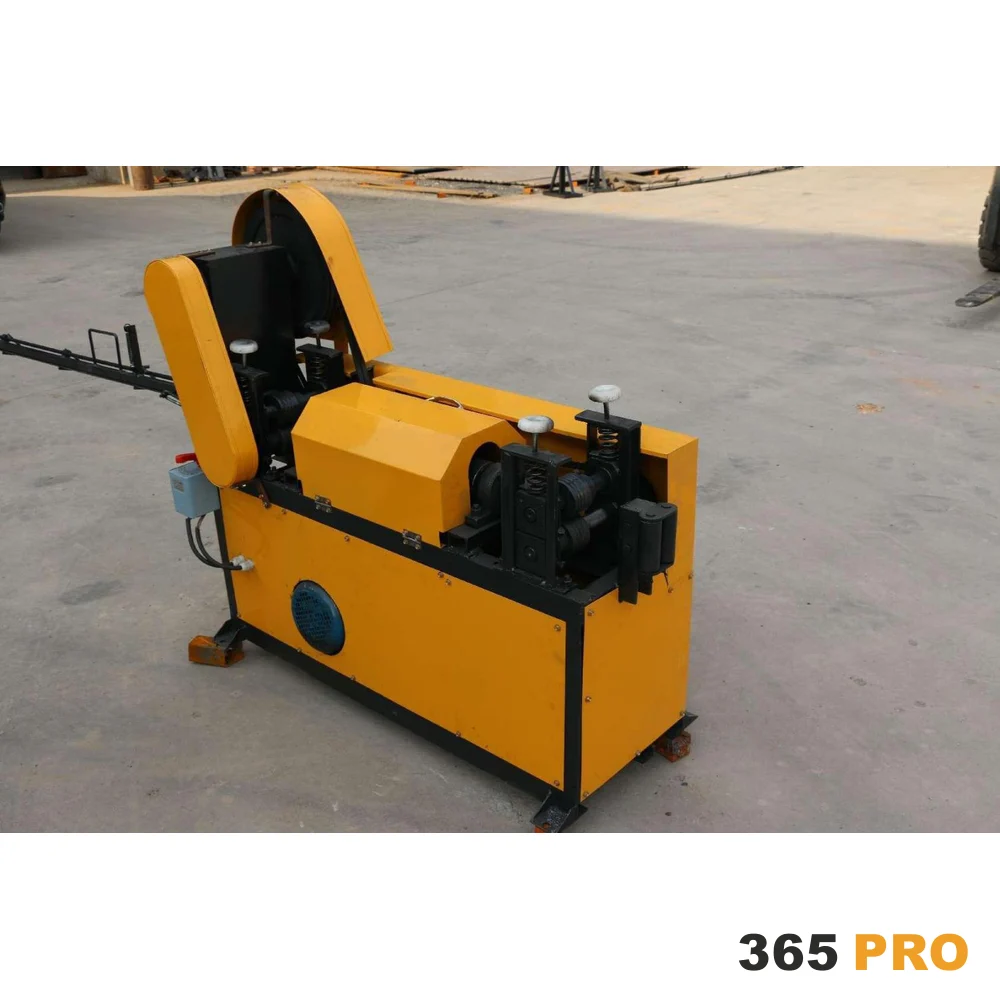
Stal w kręgach jest tańsza i daje mniej odpadu niż pręty proste 12 m, ale zanim trafi na giętarkę, trzeba ją wyprostować i pociąć. Robi to prostowarko-ciętarka. Pokazujemy, jak działa, czym różnią się typy maszyn i jak dobrać model.
Jak działa prostowarko-ciętarka
- Pręt z kręgu wchodzi do rolek podających.
- Przechodzi przez zespół prostujący – obrotowy wirnik z kamieniami prostującymi albo układ rolek w dwóch płaszczyznach.
- Enkoder mierzy długość odcinka.
- Nóż odcina pręt na zadaną długość, a gotowe odcinki zsuwają się na rynnę odbiorczą.
Prostowanie wirnikowe czy rolkowe
| Typ | Zalety | Wady |
|---|---|---|
| Wirnikowe (obrotowe) | bardzo prosty pręt, dobre dla drutu gładkiego | może rysować żebra pręta |
| Rolkowe | nie niszczy żeber, wyższa prędkość | wymaga dokładnej regulacji |
Modele w naszej ofercie
| Maszyna | Średnice | Prędkość | Cięcie | Cena |
|---|---|---|---|---|
| Prostownica z cięciem | 3–12 mm | 28–38 m/min | mech./hydr. | od 5900 zł netto |
| Prostowarka CNC | 2,5–14 mm | 30–100 m/min | hydrauliczne | od 19 900 zł netto |
| Prostowarko-ciętarka „zero error” | 6–25 mm | 1–30 m/min | mechaniczne | od 29 900 zł netto |
| Prostowarka 9-walcowa | 16–30 mm | 25–30 m/min | – | od 29 900 zł netto |
„Zero error” – co to oznacza
W prostowarko-ciętarkach typu „zero error” nóż tnie pręt w ruchu, synchronicznie z podawaniem, a długość mierzy enkoder. Dzięki temu odcinki mają powtarzalną długość niezależnie od prędkości – to ważne przy prętach, które idą dalej na automat lub centrum gięcia.
Jak dobrać maszynę
- Zakres średnic – dla stali żebrowanej (zwykle o 2 mm mniej niż dla gładkiej).
- Prędkość – 30–40 m/min wystarcza w małej zbrojarni, 80–100 m/min to produkcja siatek i elementów drutowych.
- Długość odcinków i długość rynny odbiorczej.
- Odwijak – czy jest w zestawie i na jaką masę kręgu.
Ile oszczędza stal z kręgu
Pręty proste 12 m zostawiają resztki – przy zbrojeniu o wielu różnych długościach odpad sięga 3–8%. Ze stali z kręgu tniesz każdy odcinek na wymiar i odpad praktycznie znika. Przy zużyciu 50 t stali miesięcznie oszczędność 4% to 2 t stali miesięcznie.
A co z prętami z rozbiórek?
Do prostowania powyginanych prętów z odzysku służy prostownica do prętów z odzysku – popularna w firmach rozbiórkowych i na złomowiskach.
Kupując u nas, masz gwarancję najniższej ceny – jeśli znajdziesz tę samą maszynę taniej w Polsce, wyrównamy cenę.
Regulacja zespołu prostującego
Jakość prostowania zależy od ustawienia rolek lub kamieni prostujących. Zbyt mały docisk zostawia pręt łukowaty, zbyt duży – skręca go i niszczy żebra. Regulację wykonuje się na pierwszych metrach nowej średnicy: przy prawidłowym ustawieniu odcięty pręt leży płasko na posadzce, bez falowania.
Cięcie mechaniczne czy hydrauliczne
| Cięcie | Zalety | Kiedy wybrać |
|---|---|---|
| Mechaniczne (latający nóż) | szybkie, bez zatrzymania pręta | duże serie, krótkie odcinki |
| Hydrauliczne | ciche, bez uderzeń, dokładne | drut gładki, elementy do dalszej obróbki |
Przykład wydajności
Przy prędkości 30 m/min prostowarko-ciętarka produkuje 300 odcinków po 6 m na godzinę, co dla Ø12 (0,888 kg/m) daje ok. 1,6 t stali na godzinę. W praktyce, licząc zmiany kręgów i średnic, przyjmuje się 50–70% tej wartości.
Rynna odbiorcza i organizacja stanowiska
- długość rynny dobiera się do najdłuższych odcinków (zwykle 6–12 m),
- rynna wychylna zrzuca gotowe pręty do kosza – operator nie musi ich zdejmować ręcznie,
- obok stanowiska przyda się stojak na wiązki i etykiety pozycji.
Najczęstsze problemy
- łukowate pręty – za mały docisk lub zużyte rolki,
- zniszczone żebra – za duży docisk przy prostowaniu wirnikowym,
- niedokładna długość – poślizg rolek podających (zabrudzone, zużyte),
- skręcanie drutu – źle ustawiony odwijak.
Prostowarko-ciętarka a automat do strzemion
Automat do strzemion też prostuje i tnie, ale jego zespół służy przede wszystkim do gięcia. Jeśli potrzebujesz dużych ilości prętów prostych na wymiar (np. do siatek, koszy, słupów), samodzielna prostowarko-ciętarka jest wydajniejsza i tańsza w eksploatacji.
Rodzaje maszyn do prostowania prętów – pełne zestawienie
| Maszyna | Do czego | Średnice |
|---|---|---|
| Prostownica z cięciem | drut i małe pręty na budowie | 3–12 mm |
| Prostowarka CNC szybka | elementy drutowe, siatki | 2,5–14 mm |
| Prostowarko-ciętarka „zero error” | zbrojarnie, pręty na wymiar | 6–25 mm |
| Prostowarka 9-walcowa | pręty grube, wałki | 16–30 mm |
| Prostownica do prętów z odzysku | pręty z rozbiórek | 5–25 mm |
Prostowanie drutu z kręgu – fizyka procesu
Pręt w kręgu ma krzywiznę o stałym kierunku i dodatkowo bywa skręcony. Zespół prostujący wielokrotnie zgina go w przeciwnych kierunkach z malejącą amplitudą – każde kolejne zgięcie jest mniejsze, aż pręt „zapomni” krzywiznę. Dlatego liczba rolek i ich rozstaw mają kluczowe znaczenie, a dla każdej średnicy ustawia się je inaczej.
Jak wybrać prostowarkę – pytania do dostawcy
- Jaki jest zakres średnic dla stali żebrowanej B500SP?
- Jaka jest realna prędkość dla mojej najczęstszej średnicy?
- Jaka jest tolerancja długości cięcia?
- Czy w zestawie jest odwijak i rynna odbiorcza – jakiej długości?
- Jakie części eksploatacyjne zamówić z maszyną?
- Czy mogę zobaczyć film z pracy na pręcie Ø12 żebrowanym?
Prostowanie a własności stali
Prawidłowo przeprowadzone prostowanie nie pogarsza własności stali zbrojeniowej w stopniu istotnym dla konstrukcji, ale zbyt agresywne ustawienie może uszkodzić żebra i zmniejszyć przyczepność do betonu. Dlatego przy stali żebrowanej preferuje się prostowanie rolkowe i kontrolę wyglądu żeber na pierwszych metrach każdej partii.
Zastosowania poza zbrojarstwem
- produkcja elementów z drutu (kosze, regały, ogrodzenia),
- pręty do siatek i gabionów,
- elementy dla przemysłu meblowego i AGD.
Macierz wyboru maszyny do prostowania
| Potrzeba | Maszyna | Dlaczego |
|---|---|---|
| Drut i małe pręty na budowie, mały budżet | prostownica z cięciem 3–12 mm | prosta, tania, 240–500 kg |
| Elementy drutowe, siatki, wysokie tempo | prostowarka CNC do 100 m/min | najwyższa prędkość, cięcie hydrauliczne |
| Zbrojarnia, pręty Ø6–25 na wymiar | prostowarko-ciętarka „zero error” | dokładność długości, pręty żebrowane |
| Pręty grube Ø16–30, wałki | prostowarka 9-walcowa | duży nacisk, walce Cr12MoV |
| Odzysk stali z rozbiórek | prostownica do prętów z odzysku | radzi sobie z mocno powyginanymi prętami |
Case study: zbrojarnia przechodzi na kręgi
Zbrojarnia, która kupowała wyłącznie pręty proste 12 m, gromadziła resztki 1–3 m w ilości kilku ton miesięcznie – sprzedawane jako złom po cenie wielokrotnie niższej niż stal. Po zakupie prostowarko-ciętarki 6–25 mm pręty Ø8–16 na pozycje krótkie i średnie zaczęła ciąć z kręgów, na dokładny wymiar. Pręty proste zostały do pozycji długich i grubych. Ilość resztek spadła kilkukrotnie, a magazyn odzyskał miejsce zajmowane wcześniej przez „resztki do wykorzystania”.
Jak zaplanować stanowisko prostowania
- odwijak ustaw w linii z wlotem maszyny, w odległości umożliwiającej łagodne wejście drutu,
- rynna odbiorcza dłuższa niż najdłuższe zamawiane odcinki (z zapasem),
- krąg wymieniaj dźwigiem lub wózkiem z wysięgnikiem – nigdy ręcznie,
- oświetlenie i miejsce na kontrolę pierwszych sztuk po każdej zmianie średnicy.
Koszt eksploatacji prostowarki
| Pozycja | Częstotliwość |
|---|---|
| Rolki/kamienie prostujące | wg zużycia – zależnie od tonażu i średnic |
| Noże | obracanie i wymiana wg zużycia |
| Rolki podające | kontrola co tydzień (poślizg = błąd długości) |
| Olej, smarowanie | wg instrukcji |
W porównaniu z oszczędnością stali koszt eksploatacji prostowarki jest niewielki – dlatego przy kilkudziesięciu tonach prętów cienkich miesięcznie przejście na kręgi niemal zawsze się opłaca.
Pełne parametry prostowarko-ciętarek „zero error”
| Model | Gładki | Żebrowany | Silnik prostowania | Silnik cięcia | Masa |
|---|---|---|---|---|---|
| GT6-12 | 6–12 mm | 6–10 mm | 2,2 kW | 4 kW | 500 kg |
| GT6-18 | 6–18 mm | 6–16 mm | 5,5 kW | 5,5 kW | 550 kg |
| GT8-20 | 8–20 mm | 8–18 mm | 7,5 kW | 5,5 kW | 650 kg |
| GT10-22 | 10–22 mm | 10–20 mm | 11 kW | 7,5 kW | 680 kg |
| GT14-22 | 14–22 mm | 14–20 mm | 7,5 kW (+ 4 kW posuw) | 7,5 kW | 1400 kg |
| GT14-25 | 14–25 mm | 14–22 mm | 11 kW (+ 5,5 kW posuw) | 11 kW | 1550 kg |
Wszystkie modele pracują z regulowaną prędkością 1–30 m/min i zasilaniem 400 V 50 Hz. Większe modele (GT14) mają osobny silnik posuwu, który pewniej przeciąga grube pręty przez zespół prostujący.
Prostowarko-ciętarka a jakość dalszej obróbki
Prosty pręt to warunek dokładnego gięcia. Pręt z niewielkim łukiem po zgięciu daje element „skręcony” w przestrzeni, który trudno zamontować w szkielecie. Dlatego zbrojarnie z centrum gięcia przywiązują dużą wagę do prostowania – dobrze ustawiona prostowarko-ciętarka bezpośrednio przekłada się na mniej poprawek na montażu.
Najczęstsze pytania
Czym różni się prostownica od prostowarko-ciętarki?
Prostownica tylko prostuje pręt. Prostowarko-ciętarka dodatkowo tnie go automatycznie na zadaną długość.
Czy prostowarka niszczy żebra pręta?
Prostowanie rolkowe nie niszczy żeber. Przy wirnikowym trzeba dobrać kamienie i docisk do stali żebrowanej.
Jaka prędkość prostowarki wystarczy?
W zbrojarni budowlanej 30–40 m/min. Szybsze maszyny (do 100 m/min) opłacają się przy produkcji elementów drutowych i siatek.
Ile kosztuje prostowarko-ciętarka?
W naszej ofercie od 5900 zł netto za małą prostownicę z cięciem do ok. 30 tys. zł netto za prostowarko-ciętarkę 6–25 mm.
Chcesz przejść na stal z kręgu? Opisz, co i ile chcesz produkować – w ciągu 24 godzin przygotujemy dobór maszyn i wycenę z dostawą do Polski. Zapytaj o wycenę.